Artykuł sponsorowany
Kiedy wał korbowy nadaje się do regeneracji, a kiedy potrzebna jest wymiana
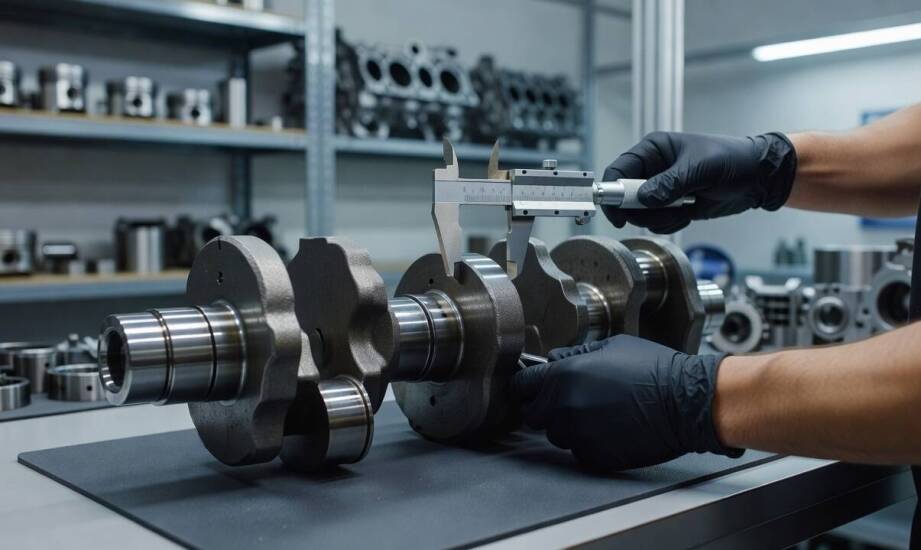
Rytmiczne, metaliczne stuki dochodzące z dolnej części silnika, które nasilają się podczas przyspieszania, często zwiastują poważną awarię. Zwiększone drgania przenoszone na nadwozie oraz zauważalny spadek ciśnienia oleju to kolejne objawy wskazujące na problemy z wałem korbowym. Bez wykonania precyzyjnych pomiarów łatwo jednak o błędną diagnozę. Podobne symptomy wywołują uszkodzenia panewek, zużycie uszczelnień lub usterki innych elementów układu korbowego. Dlatego ocena stanu tego kluczowego podzespołu wymaga specjalistycznej wiedzy i odpowiednich narzędzi mierniczych.
Diagnostyka geometrii i ocena uszkodzeń
Decyzję o dalszych krokach naprawczych podejmuje się na podstawie szczegółowych parametrów geometrycznych. Bicie osiowe i promieniowe wału korbowego mierzy się czujnikiem zegarowym po wcześniejszym ustawieniu elementu na pryzmach. Dopuszczalne tolerancje różnią się w zależności od konkretnego silnika, choć w wielu standardowych jednostkach przyjmuje się wartości około 0,03–0,05 mm dla bicia promieniowego i 0,07–0,21 mm dla osiowego. Przekroczenie wytycznych producenta sygnalizuje zgięcie lub skręcenie wału, co wymaga specjalistycznej obróbki.
Kolejnym etapem jest sprawdzenie średnic czopów głównych i korbowodowych za pomocą mikrometru zewnętrznego. Pomiarów dokonuje się w co najmniej trzech przekrojach oraz dwóch wzajemnie prostopadłych kierunkach. Taka procedura pozwala wykryć owalizację, stożkowatość i stopień ogólnego zużycia materiału. Gdy wymiar czopa osiąga najmniejszy dopuszczalny limit określony w specyfikacji technicznej danej marki, podzespół zazwyczaj kwalifikuje się do wymiany.
Stan powierzchni roboczej mechanik ocenia wizualnie oraz dotykowo. Głębokie rysy, zadrapania lub wyraźne ślady zatarcia dyskwalifikują element z dalszej eksploatacji bez uprzedniej obróbki skrawaniem. Wszystkie pomiary wykonuje się zawsze po dokładnym umyciu wału, aby zanieczyszczenia nie zaburzyły wyników. W przypadku podejrzenia mikropęknięć stosuje się dodatkowo defektoskopię ultradźwiękową lub magnetyczną, która obnaża niewidoczne gołym okiem wady strukturalne.
Przebieg obróbki mechanicznej i specyfika silników
Naturalne zużycie po wysokim przebiegu prowadzi do powiększenia luzów między czopami a panewkami. Proces ten nierzadko potęguje zatarcie czopów, wynikające z niedostatecznego smarowania, zanieczyszczonego oleju lub zablokowanych kanałów. Przegrzanie wywołane awarią pompy skutkuje miejscowymi odkształceniami. Z kolei uszkodzenia mechaniczne, takie jak pęknięcia, są zazwyczaj pokłosiem spalania stukowego.
Proces naprawczy zawsze zaczyna się od gruntownego czyszczenia i weryfikacji. Następnie zakwalifikowany element trafia na specjalistyczną szlifierkę. Szlifowanie wału pozwala uzyskać nowy wymiar naprawczy, dostosowany do grubszych panewek nadwymiarowych, w miejsce kategorycznego powrotu do wartości nominalnych. Po obróbce skrawaniem następuje polerowanie powierzchni. Ten zabieg zmniejsza tarcie i poprawia późniejszą współpracę czopów z układem smarowania. Na koniec weryfikuje się bicie promieniowe i wyważenie dynamiczne.
Typ silnika mocno rzutuje na procedurę naprawczą. W samochodach osobowych wały pracują pod umiarkowanym obciążeniem. Jednostki ciężarowe i maszyny rolnicze generują wyższe siły, co przyspiesza zużycie materiału. Szczególnym przypadkiem są oldtimery. Posiadają one często wały w układzie rolkowym, gdzie wymiana czopów i ich późniejsze centrowanie wymaga zachowania specyficznych tolerancji, które ustala się indywidualnie dla danej konstrukcji.
Wieloletnia praktyka potwierdza wagę precyzji w tych procesach. Zakład AUTO-SZLIF Sikorscy, figurujący w dokumentach jako Mariusz Sikorski "auto-Szlif", od 1990 roku zajmuje się obróbką silników spalinowych. Obserwacje zebrane podczas regeneracji wałów korbowych w Krakowie dowodzą, że zachowanie reżimu technologicznego producenta to jedyny sposób na bezpieczne przedłużenie żywotności napędu.
Prawidłowo wykonana obróbka mechaniczna przywraca jednostce napędowej sprawność. Zabieg znajduje uzasadnienie w sytuacjach, w których pomiary potwierdzają możliwość bezpiecznego zebrania warstwy materiału bez osłabienia całej konstrukcji. Wybór odpowiedniego wymiaru naprawczego i dopasowanie nadwymiarowych panewek warunkują dalszą, bezawaryjną pracę układu korbowego.
Gdy uszkodzenia okazują się zbyt rozległe, a czopy osiągają dolne granice tolerancji narzucone przez twórców silnika, obróbka skrawaniem traci rację bytu. Wystąpienie głębokich pęknięć strukturalnych lub skrajnego przegrzania materiału wymusza wymianę elementu na nowy. Tylko rygorystyczne trzymanie się pomiarów mikrometrycznych zabezpiecza układ napędowy przed nagłą awarią zregenerowanego motoru.
Kategorie artykułów
Polecane artykuły

Jak studzienka rewizyjna w ogrodzie zdradza, że zator siedzi poza domem
W domu jednorodzinnym odpływy w kuchni i łazience rzadko blokują się z dnia na dzień. Proces utraty drożności postępuje powoli. Najpierw woda w zlewie spływa z wyraźnym oporem, a muszla klozetowa opróżnia się dłużej niż zwykle. Po kilku dniach pojawia się specyficzne bulgotanie w rurach, mylnie inte

Materiały używane do produkcji dziecięcego poncha kąpielowego
Poncho kąpielowe dla dzieci odgrywa istotną rolę w zapewnieniu komfortu po kąpieli, stając się coraz bardziej popularnym rozwiązaniem wśród rodziców oraz najmłodszych. Surf Project Ewelina Mielcarek oferuje różnorodne modele, które spełniają potrzeby małych miłośników sportów wodnych. Luźny krój poz